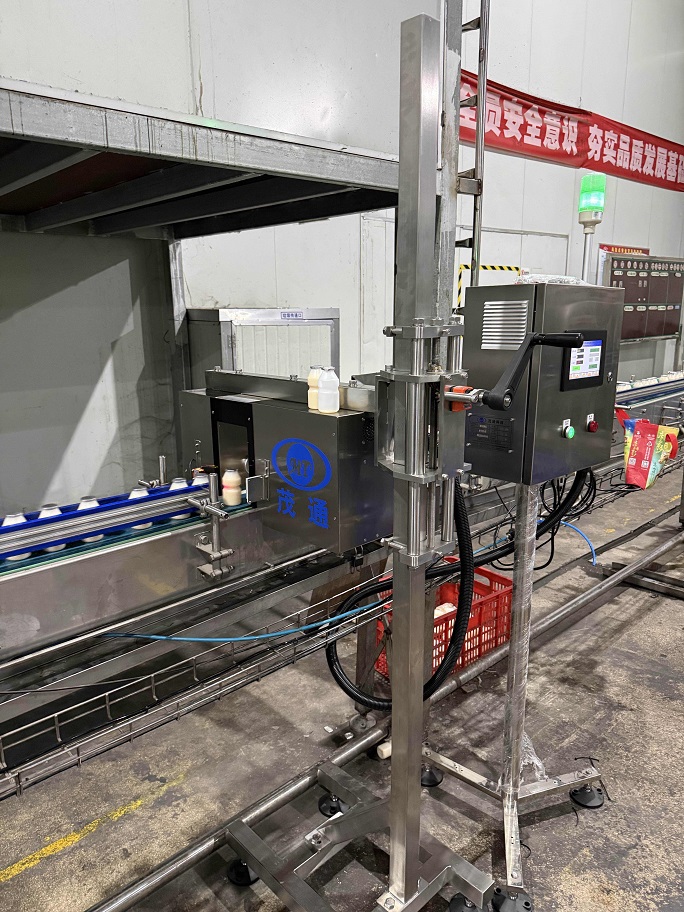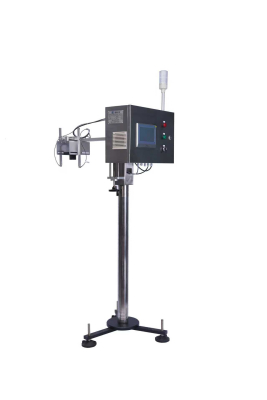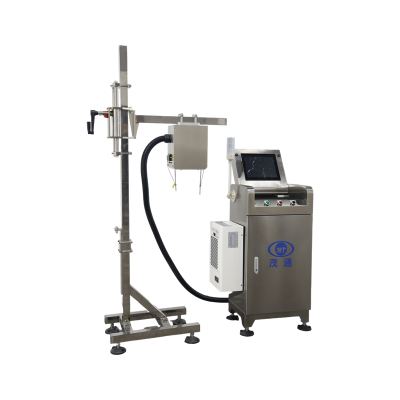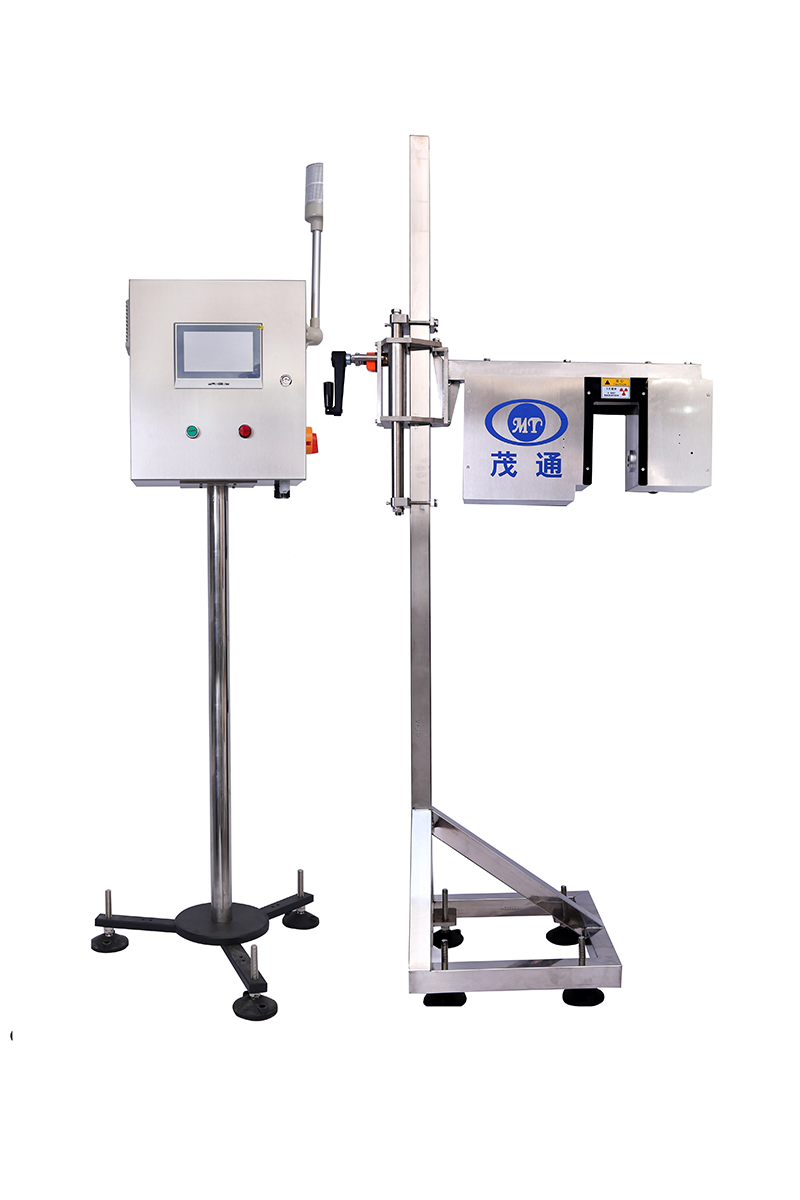
آلة كشف مستوى السائل في العلب
1. التكيف تلقائيًا مع سرعة خطوط الإنتاج المختلفة، الفحص الديناميكي
2. لا يحتوي على مصدر نظائر مشعة، ويستخدم تصميم الأشعة الناعمة. حماية الأشعة آمنة وموثوقة
3. باستخدام تصميم الدوائر الصلبة، وبرنامج فحص مطور ذاتيًا، بدرجة عالية من التحسين، وسرعة معالجة سريعة، تصل السرعة القصوى إلى 72000 عبوة في الساعة
أولاً: نظرة عامة على المشروع
عنوان المشروع:
نظام الفحص التلقائي لمستوى السائل ورفض المنتجات
وصف المشروع:
تم تصميم النظام للمراقبة المستمرة عبر خط الإنتاج لمستويات السوائل في الحاويات الفردية، مما يتيح تحديدًا دقيقًا للمنتجات المملوءة بأقل أو أكثر من الحد المطلوب ورفضًا تلقائيًا موثوقًا للحاويات غير المطابقة.
الحد الأقصى للإنتاجية:
حتى 72,000 حاوية في الساعة، اعتمادًا على التكوين عالي السرعة المختار وظروف الإنتاج الفعلية.
مواد الحاويات المناسبة:
النظام مناسب لمجموعة واسعة من مواد التغليف، بما في ذلك الألومنيوم، الصفيح، البولي إيثيلين، البولي إيثيلين تيريفثالات، البولي بروبيلين، السيراميك، الزجاج، وغيرها من مواد الحاويات الشائعة.
مواصفات المنتج المناسبة:
الحجم الاسمي: 200–2,000 مل
قطر الحاوية: 30–90 مم
ارتفاع الحاوية: 50–200 مم
طراز المعدات:
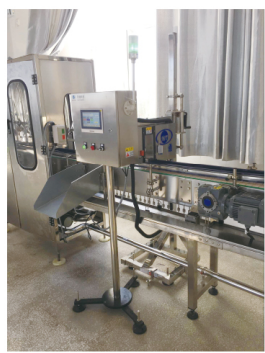
آلة فحص مستوى السائل للعلب
ثانيًا: الظروف البيئية والموقعية
1. ارتفاع التركيب
المعدات مناسبة للتركيب على ارتفاعات تتراوح بين 5 و 3,000 متر فوق مستوى سطح البحر.
2. درجة حرارة التشغيل المحيطة
5°C–40°C
3. الرطوبة النسبية
50%–65% رطوبة نسبية
4. متطلبات تجهيز الموقع
يجب أن توفر منطقة التركيب أساسًا مستويًا وثابتًا وقادرًا على تحمل الأحمال بشكل كافٍ. يجب أن تتوافق ظروف الأرضية ومتطلبات البنية التحتية الأخرى ذات الصلة مع المعايير الوطنية المعمول بها لضمان تشغيل المعدات بشكل آمن وموثوق.
5. التخزين والحفظ
بعد التسليم، يجب تخزين المعدات الكاملة والمكونات المرتبطة بها في ظروف تتوافق مع المعايير الوطنية المعمول بها. بالنسبة للمعدات المحفوظة في المخازن قبل التركيب، يجب إجراء التشحيم الدوري والفحص والصيانة الوقائية لمنع التآكل أو تدهور السطح أو التشوه أو أي ضرر آخر قد يؤثر سلبًا على التركيب أو التشغيل أو التشغيل اللاحق.
ثالثًا: متطلبات المرافق والإنتاج
1. الإمداد الكهربائي
220 فولت تيار متردد، 50 هرتز، أحادي الطور
يجب توفير مصدر الطاقة من قبل العميل. يجب تأكيد أي متطلبات جهد خاصة قبل تصميم وتصنيع المعدات، حيث أن التغييرات في المواصفات الكهربائية القياسية قد تؤثر على تكوين المعدات وجدول الإنتاج والسعر النهائي.
2. استهلاك الطاقة المقدر
حوالي 1.0 كيلووات
3. جهد التحكم
24 فولت تيار مستمر
4. إمداد الهواء المضغوط
4–12 باسكال
يجب على العميل توفير خط الهواء المضغوط والتوصيل من مصدر الهواء في المصنع إلى وحدة المعدات الرئيسية.
ملاحظة: يرجى التحقق من وحدة الضغط الهوائي قبل الانتهاء من المواصفات الفنية. 4–12 باسكال منخفضة للغاية بالنسبة للأنظمة الهوائية الصناعية التقليدية وقد يكون المقصود بها 4–12 بار أو 0.4–1.2 ميجاباسكال.
رابعًا: وصف المعدات
1. متطلبات التركيب
موقع التركيب
يجب وضع آلة الفحص بعد آلة التعبئة، إما قبل أو بعد طابعة الحبر النفاث، اعتمادًا على تكوين خط الإنتاج الفعلي.
متطلبات الناقل
يجب تركيب المعدات على سلسلة ناقل أحادية الصف. يجب توفر مقطع مستقيم من الناقل بطول لا يقل عن 2 متر في موقع التركيب المقترح لتوفير مساحة كافية لتركيب المعدات وتثبيت الحاويات بشكل مستقر.
جدول التركيب
من المتوقع الانتهاء من التركيب في الموقع خلال 24 ساعة، بشرط أن يكون الموقع مُجهزًا بشكل مناسب مسبقًا.
تعديل الناقل
يجب توفير فتحة لا يزيد عرضها عن 150 مم في سكة توجيه الناقل على طول المقطع المستقيم للسماح لآلية الرفض بتفريغ الحاويات المعيبة بسلاسة.
المكونات الرئيسية للنظام
يتكون نظام الفحص الكامل بشكل أساسي من:
وحدة فحص مستوى السائل
وحدة الرفض التلقائي
خزانة التوزيع الكهربائي/الطاقة
واجهة تشغيل HMI
وحدات التحكم الإلكترونية
التجميعات الميكانيكية والمكونات الداعمة
معالجة المنتجات المرفوضة
يُنصح المشتري بتوفير حاوية تجميع صلبة عند مخرج الرفض لتسهيل جمع ومعالجة المنتجات غير المطابقة.
2. قدرات الفحص
يوفر النظام وظائف فحص مستوى السائل التالية:
كشف مستوى السائل المنخفض — وظيفة قياسية
كشف مستوى السائل المرتفع — وظيفة اختيارية/مساعدة
يمكن تكوين حدود الفحص الفعلية وفقًا لمواصفات منتج العميل ومتطلبات الجودة.
3. مبدأ التشغيل
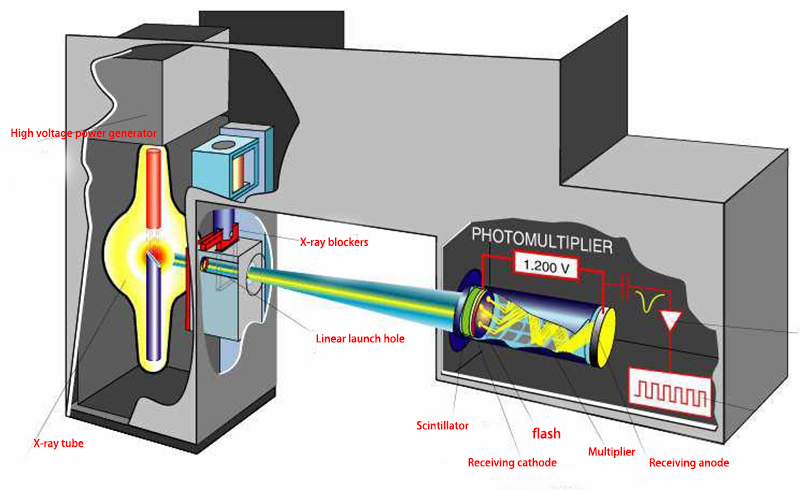
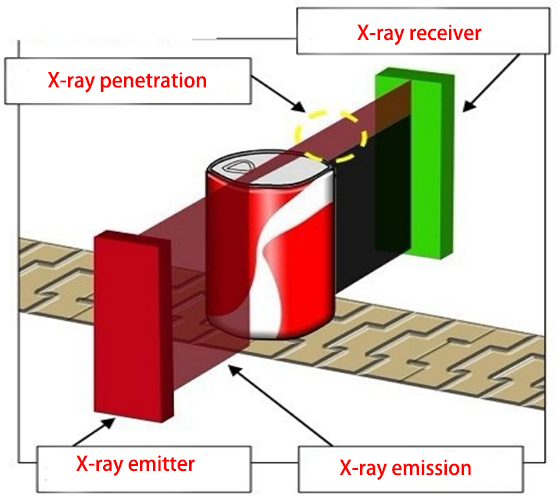
تستخدم المعدات تقنية الأشعة السينية لتحديد مستوى السائل داخل الحاوية.
عند مرور الأشعة السينية عبر حاويات تحتوي على كميات مختلفة من المنتج، تختلف شدة الإشعاع المنقول الذي يستقبله الكاشف وفقًا لذلك. يتم تحويل هذه الاختلافات إلى إشارات قابلة للقياس ومعالجتها بواسطة النظام.
يتم مقارنة القيم المقاسة مع المعايير المرجعية المحددة مسبقًا التي قام المستخدم بتكوينها. عندما يقع مستوى السائل المكتشف خارج النطاق المسموح به، يحدد النظام الحاوية على أنها غير مطابقة ويرسل الإشارة المقابلة إلى آلية الرفض التلقائي.
تتم إزالة الحاوية المعيبة لاحقًا من خط الإنتاج في موضع الرفض المحدد.
4. الخصائص التقنية الرئيسية
الفحص بدون تلامس
يقوم النظام بإجراء قياس لمستوى السائل بدون تلامس، مما يلغي الاتصال المادي بالحاوية ويمنع التلف أو التلوث أثناء الفحص.
تتبع دقيق للمنتج
يعتمد تتبع الحاوية على جهاز ترميز مقترن بنظام الدفع المتزامن، مما يسمح للمعدات بالحفاظ على تحديد دقيق لموضع الرفض حتى عند تعرض خط الإنتاج لتوقفات مؤقتة أو تغيرات في سرعة النقل.
الفحص التكيفي عالي السرعة
يمكن للنظام التكيف مع سرعات الناقل المختلفة وضبط توقيت الفحص بشكل مستمر للحفاظ على أداء الكشف في الوقت الفعلي أثناء الإنتاج.
بنية تحكم منفصلة
تم ترتيب وظائف الفحص والتحكم في خزائن مستقلة، مما يساعد على تقليل التداخل الكهرومغناطيسي وتحسين الاستقرار والموثوقية العامة للنظام الكهربائي.
هيكل من الفولاذ المقاوم للصدأ ومحكم الإغلاق
غلاف المعدات مصنوع من الفولاذ المقاوم للصدأ ويعتمد تصميمًا هيكليًا محكم الإغلاق. يوفر هذا مقاومة فعالة للرطوبة والتكاثف والضباب وقطرات الماء، مما يجعل الماكينة مناسبة لبيئات الإنتاج الصعبة.
حماية تلقائية للأشعة السينية في وضع الاستعداد
عندما يكون خط الإنتاج خاملاً، يمكن للنظام إيقاف انبعاث الأشعة السينية تلقائيًا، مما يقلل من التعرض الإشعاعي غير الضروري واستهلاك الطاقة مع تحسين سلامة المعدات.
نظام تحكم مدمج
تجمع المعدات بين دارة أجهزة مخصصة ونظام تشغيل مدمج، مما يوفر تشغيلًا موثوقًا على المدى الطويل ويقلل من تأثير أعطال أنظمة الكمبيوتر العامة على الإنتاج.
إنذارات صوتية ومرئية
يوفر نظام إنذار متكامل للصوت والضوء إشعارًا فوريًا بحدوث خلل في المعدات أو أحداث متعلقة بالفحص.
رفض العيوب تلقائيًا
بمجرد تحديد حاوية غير مطابقة، يقوم النظام تلقائيًا بتوليد إشارة رفض وتفعيل آلية الرفض لإزالة المنتج المعيب من خط الإنتاج.