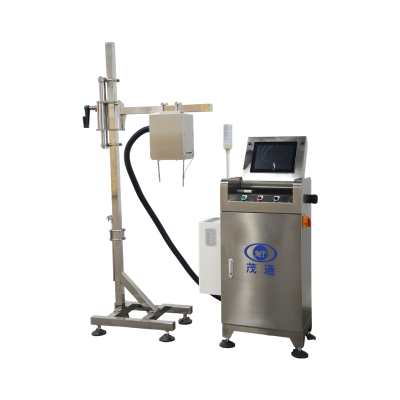
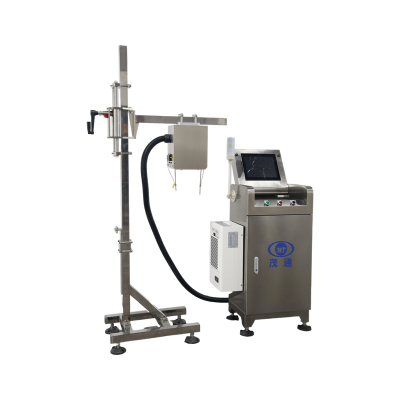
اجعل فحوصات ختم رقائق الألومنيوم موثوقة باستخدام آلة كشف تسرب الزجاجات البلاستيكية PP
قد يكون من الصعب تأكيد مشكلات إحكام ختم رقائق الألومنيوم بعد تركيب الغطاء—خصوصًا عندما تكون العيوب تحت الغطاء وتتحرك بسرعة كبيرة بحيث يتعذر أخذ عينات يدوية. صُممت آلة الكشف عن تسرب الزجاجات PP لهذه النقطة التفتيشية تحديدًا: فهي موصوفة بأنها نظام فحص مدمج في خط الإنتاج ومؤتمت بالكامل لتقييم جودة إحكام ختم الفيلم الألومنيومي على أغطية زجاجات PET/PE، باستخدام فحص غير تلامسي على ناقل.

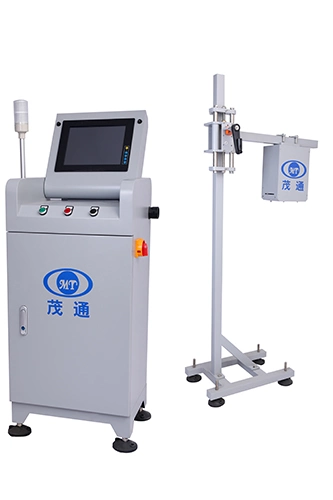
ما صُممت آلة الكشف عن تسرب الزجاجات PP لفحصه
تُقدَّم آلة الكشف عن تسرب الزجاجات PP كمحطة فحص مؤتمتة مخصصة للأفلام الألومنيومية على أغطية زجاجات PET/PE. وبدلًا من فتح الأغطية أو إجراء فحوص تلامسية، صُممت لتعمل عبر الإنترنت وتقييم الحالات المتعلقة بالإحكام بينما تستمر الزجاجات في الحركة.
بالنسبة للمشترين الذين يقارنون الخيارات المدمجة، تتمثل القيمة الأساسية لآلة كشف تسرب الزجاجات PP في الاتساق: يمكن فحص كل زجاجة في الوقت الفعلي، بدلاً من الاعتماد على أخذ عينات دورية.
لمراجعة وصف المنتج وملاحظات التكوين الخاصة بالشركة المصنعة في مكان واحد، راجع الصفحة الرسمية لآلة كشف تسرب الزجاجات PP.
كيف يعمل فحص التصوير الحراري بعد الختم بالحث
يعتمد مبدأ الفحص الموصوف لآلة كشف تسرب الزجاجات PP على ما يحدث مباشرة بعد الختم بالحث الكهرومغناطيسي:
يُوصف توزيع الحرارة هذا بأنه يعكس حالة الانضغاط بين الحشية وغطاء الزجاجة، مما يعكس بشكل غير مباشر جودة الإغلاق. ثم يتم تحليل صور التصوير الحراري التي تم الحصول عليها باستخدام طرق برمجيات معالجة الصور Maotong للكشف عن العيوب.

تدرج صفحة المنتج نفسها أيضًا «تقنية صوتية» وكشف «طرق» غير تلامسي عبر الإنترنت كجزء من مجموعة ميزات الآلة. عادةً ما تؤكد فرق المشتريات مع المورد كيفية تطبيق التكوين المحدد على خط إنتاجها، لكن هدف الفحص المعلن يبقى جودة إغلاق رقائق الألومنيوم على زجاجات PET/PE المغطاة.
أنواع العيوب المشار إليها في وصف المنتج
يجمع تعيين العيوب في صفحة آلة كشف تسرب زجاجات PP المشكلات حسب السبب المحتمل وسلوك توزيع الحرارة الناتج:
| أسباب العيوب | نوع العيب | توزيع الحرارة |
|---|---|---|
| مشكلات الفيلم الألومنيوم | مفقود، تالف، مقلوب | توزيع حرارة غير مكتمل |
| مشكلات آلة التغطية | غطاء فضفاض، غطاء معوج | توصيل حراري غير كافٍ، درجة حرارة منخفضة |
| مشاكل آلة الختم الكهرومغناطيسي | ختم خاطئ، ختم زائد | درجة الحرارة مرتفعة جدًا أو منخفضة جدًا |
معدل الإنتاجية ومعايير التشغيل الرئيسية التي يتحقق منها المشترون أولاً
لخطوط التغليف السريعة، تُحدد آلة كشف التسرب في زجاجات PP بمواصفات الأداء ونطاقات التشغيل التالية:
| غرض | قيمة |
|---|---|
| السرعة القصوى للفحص | > 300 زجاجة/دقيقة |
| معدل الكشف | ≥99.99% |
| معدل الرفض الخاطئ | .030.03% |
| قطر الغطاء المطبق | 20–200 مم |
| قطر الزجاجة المطبق | 25–250 مم |
| ارتفاع الزجاجة | ≤500 مم |
| توصيل الطاقة | تيار متردد أحادي الطور 220 فولت، 50 هرتز |
| الطاقة الإجمالية | 250 واط |
| هواء مضغوط | 4–8 بار |
| بيئة التشغيل | 0°م–50°م؛ رطوبة نسبية 10%–80% |
| الأبعاد الشاملة | 600 مم × 500 مم × 1700 مم |
| وزن | حوالي 50 كجم |
| هيكل الإطار | الفولاذ المقاوم للصدأ 304 |
بالإضافة إلى الأرقام المذكورة أعلاه، يسلط وصف آلة الكشف عن تسرب زجاجات PP الضوء على: التتبع التكيفي للمنتج، والرفض عالي السرعة للمنتجات المعيبة، وتشغيل واجهة الإنسان والآلة، والإنذار الضوئي عند الاصطدام، وقائمة باللغة الصينية، وخوارزمية معالجة الإشارات الرقمية DSP الفريدة من Maotong، والمساعدة عن بُعد على مدار 24 ساعة، والرفض المستمر والإيقاف.
ملاحظات التنسيب والتكامل لفحص مضمّن مستقر
يؤثر موقع المحطة على السير الناقل في ما إذا كان النمط الحراري يُلتقط في النافذة الزمنية المقصودة. موضع التركيب الموصى به لآلة الكشف عن تسرب زجاجات PP هو على مسار مستقيم بعد 1.5–2 متر من آلة الختم الكهرومغناطيسي.
تتضمن ملاحظات التركيب أيضًا فحوصات تشغيل عملية يدمجها مهندسو الخط عادةً في إجراءات FAT/SAT:
نقاط السلامة التشغيلية المستخدمة في خطوط الإنتاج المستمر
تركز احتياطات التشغيل الآمن المدرجة لآلة الكشف عن تسرب الزجاجات البلاستيكية على منع الحركة غير المقصودة أو تلف المكونات أثناء الإنتاج:
حيث غالبًا ما يمتد هذا النهج في التفتيش ضمن نفس الفئة
ضمن نفس فئة المنتج، توجد قائمة وثيقة الصلة وهي فحص التصوير الحراري بالتحليل الطيفي لقوارير المنتجات الصحية، والتي تُقدَّم أيضًا كنظام مدمج في الخط، غير تلامسي، قائم على التصوير الحراري، بسرعة فحص قصوى تتجاوز 300 قارورة في الدقيقة.
بالنسبة لفرق المشتريات التي تُعِدّ قائمة مختصرة، فإن مواءمة آلة كشف تسرب قوارير PP مع نطاق الأغطية لديك، وأبعاد القارورة، وطول السير المستقيم المتاح بعد آلة الإغلاق، والمرافق (الطاقة والهواء المضغوط) هي عادةً أسرع طريقة لتأكيد ملاءمة الخط.