مواصفات آلة كشف تسرب الزجاجات البلاستيكية التي تحمي خطوط الإنتاج السريعة
غالبًا ما تكتشف خطوط المشروبات السريعة مشكلات الإغلاق متأخرة جدًا—بعد تعبئة العبوات الكرتونية أو، والأسوأ، بعد وصول المنتج إلى التوزيع. عادةً ما يتم تقييم آلة كشف تسرب الزجاجات البلاستيكية PP لإبقاء أداء إغلاق رقائق الألومنيوم مرئيًا في الوقت الفعلي، مباشرةً على السير الناقل، مع الرفض التلقائي لمنع انتقال العبوات المشكوك فيها إلى المراحل التالية.

ما صُممت آلة الكشف عن تسرب الزجاجات PP لفحصه
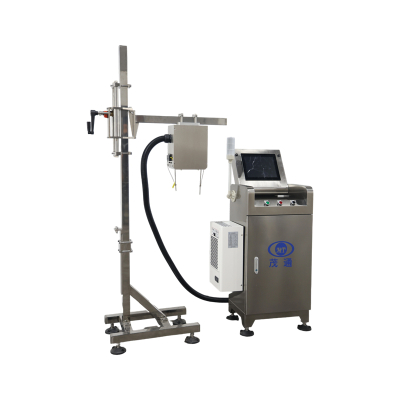
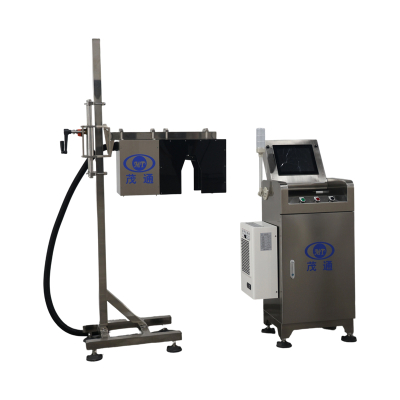
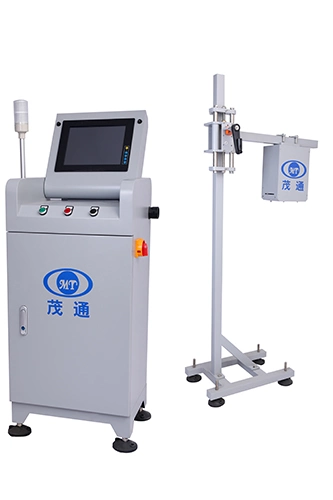
يُوصف جهاز الكشف عن تسرب زجاجات PP بأنه نظام فحص مدمج في خط الإنتاج، آلي بالكامل وغير تلامسي، لتقييم جودة إحكام الأغشية الألومنيوم على أغطية زجاجات PET/PE بعد الإحكام الكهرومغناطيسي. من الناحية العملية في خطوط الإنتاج، عادةً ما يضع المشترون جهاز الكشف عن تسرب زجاجات PP كبوابة لجودة الإغلاق: فهو يفحص منطقة كل غطاء بسرعة ويستبعد المنتجات التي تُصنَّف على أنها معيبة.
يُبرز وصف المنتج نفسه الكشف غير التلامسي بنظام «الطرق» المعتمد على تقنية صوتية، بينما تفصّل فقرة مبدأ الفحص التصوير الحراري بالأشعة تحت الحمراء لتوزيع الحرارة. عند شراء جهاز الكشف عن تسرب زجاجات PP، يتحقق المشترون عادةً من كيفية تطبيق هذه الطرق المذكورة في ظروف الإغلاق والنقل الخاصة بهم.
كيف يقيّم جهاز الكشف عن تسرب زجاجات PP جودة الإحكام
يبدأ مبدأ الفحص الموصوف لآلة كشف تسرب الزجاجات البلاستيكية (PP) فورًا بعد التسخين الكهرومغناطيسي لرقائق الألومنيوم. وبمجرد أن يذوب فيلم الختم الحراري ويكتمل الإغلاق، تنتقل الحرارة إلى غطاء الزجاجة عبر التوصيل. وتلتقط كاميرا التصوير الحراري بالأشعة تحت الحمراء توزيع الحرارة على سطح الغطاء.
يُستخدم توزيع درجة الحرارة هذا كمؤشر غير مباشر: فهو يعكس درجة الانضغاط بين الحشية وغطاء الزجاجة، والتي يمكن بدورها أن تشير إلى ما إذا كان الإغلاق طبيعيًا أم غير طبيعي. وبعبارة أخرى، لا تصف آلة كشف تسرب الزجاجات البلاستيكية (PP) قياسًا مباشرًا لتسرب السائل؛ بل تقيّم سلامة الإغلاق من خلال الأنماط الحرارية.

تُلخَّص فئات العيوب النموذجية والسلوكيات الحرارية المقابلة لها على النحو التالي:
الأداء والمعايير التي يتحقق منها المشترون أولاً
لتغليف المشروبات السريع، عادةً ما تتم مقارنة آلة كشف التسرب في زجاجات PP بناءً على ثلاثة مقاييس عملية: معدل الإنتاجية، والدقة بما في ذلك حالات الرفض الخاطئ، ومدى موثوقية بقاء إجراء الرفض متزامنًا عند السرعة العالية.
المواصفات الفنية الرئيسية
المعايير التالية مدرجة لآلة كشف التسرب في زجاجات PP وتُستخدم عادةً كفحص ملاءمة أثناء الشراء:
| غرض | المواصفات |
|---|---|
| السرعة القصوى للفحص | أكثر من 300 زجاجة/دقيقة |
| معدل الكشف | ≥99.99% |
| معدل الرفض الخاطئ | .030.03% |
| قطر الغطاء المطبق | 20–200 مم |
| قطر الزجاجة المطبق | 25–250 مم |
| ارتفاع الزجاجة | ≤500 مم |
| مزود الطاقة | تيار متردد أحادي الطور 220 فولت، 50 هرتز |
| إجمالي استهلاك الطاقة | 250 واط |
| ضغط الهواء المضغوط | 4–8 بار |
| الأبعاد الشاملة | 600 × 500 × 1700 مم |
| وزن | حوالي 50 كجم |
| مادة الإطار | الفولاذ المقاوم للصدأ 304 |
| درجة حرارة التشغيل | 0–50°C |
| الرطوبة النسبية | 10–80% |
وظائف التحكم والتكامل مع الخط
يُقيَّم جهاز كشف تسرب الزجاجات البلاستيكية (PP) أيضًا بناءً على مدى قدرة تجربة المشغّل ومنطق الأتمتة على تقليل التباين اليومي. تشمل الوظائف المدرجة:
بالنسبة للمصانع التي توحّد أنواع الفحص، يندرج هذا النظام ضمن فئة منتجات فحص التصوير بالأشعة تحت الحمراء، ما قد يبسّط طريقة تجميع فرق الهندسة للمشاريع وقطع الغيار.
متطلبات التركيب التي تؤثر في النتائج
يُعدّ موضع التركيب واستقرار الناقل أمرين مهمين لأن جهاز كشف تسرب الزجاجات البلاستيكية (PP) يعتمد على ظروف فحص متسقة.
يحدد إرشاد التركيب تركيب المعدات على قسم سير ناقل مستقيم بطول 1.5–2 متر بعد آلة اللحام الكهرومغناطيسي للحصول على أفضل اختبار. قبل التشغيل، تشمل الفحوصات عادةً تأكيد توصيلات الكابلات، والتحقق من سلك تأريض صندوق التحكم في الحامل، وضمان أن إمداد الهواء المضغوط يلبي متطلب 4–8 بار المحدد.
أساسيات التشغيل الآمن والصيانة
يعتمد الاستخدام الآمن لآلة كشف تسرب الزجاجات البلاستيكية PP على الانضباط التشغيلي الأساسي:
لا تشغّل المعدات أبدًا والأغطية الواقية مفتوحة. قبل فتح الآلة، أوقف الطاقة الكهربائية والهواء المضغوط.
تشمل الاحتياطات التشغيلية إبعاد اليدين عن قضيب توصيل أسطوانة الرفض أثناء التشغيل، وعدم حجب المفاتيح الكهروضوئية التي تُفعّل كشف المنتج، وعدم فصل التوصيلات الكهربائية أثناء وجود الطاقة. وتوصف أعمال الصيانة بأنها مهمة للعاملين المدربين تدريبًا مهنيًا، مع استخدام لافتات تحذيرية لمنع التشغيل غير المقصود.