لماذا تحافظ آلة الكشف عن تسرب زجاجات PP على ثبات أختام الحث
يُستخدم الختم بالحث على نطاق واسع لحماية سلامة المنتج، لكن التحقق من ختم رقائق الألومنيوم على كل زجاجة — دون إبطاء الإنتاج — قد يكون صعبًا. تتطلب الفحوصات اليدوية عادةً فتح الأغطية، وهو أمر كثيف العمالة وذاتي وغير مناسب للخطوط عالية السرعة والمستمرة. واستجابةً لذلك، تقيّم العديد من عمليات التعبئة والتغليف خيارات الفحص غير التلامسي التي يمكنها فحص كل وحدة وإزالة العيوب تلقائيًا.

ما صُممت آلة الكشف عن تسرب الزجاجات PP لفحصه
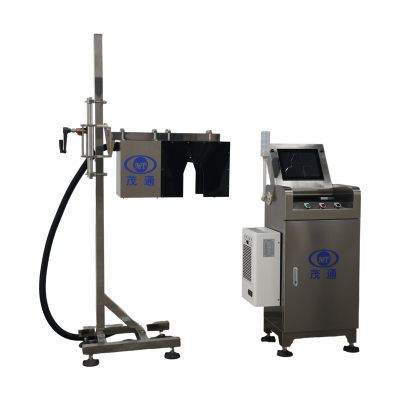
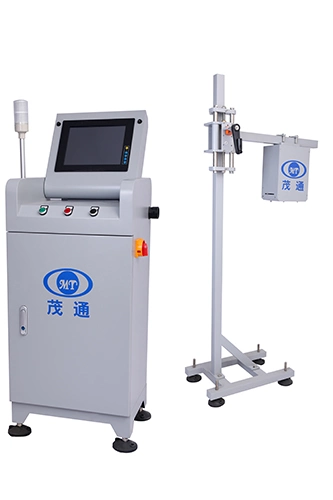
يوصف جهاز الكشف عن تسرب زجاجة PP بأنه نظام فحص آلي بالكامل للتحقق من جودة أختام الفيلم الألومنيوم (رقائق الألومنيوم) على أغطية زجاجات PET/PE. وهو مخصص للفحص غير التلامسي عبر الإنترنت، ومحدد بسرعة فحص قصوى تتجاوز 300 زجاجة في الدقيقة.
بالنسبة للمشترين الذين يقارنون بين أساليب الفحص، قد يكون الفحص البصري التقليدي بعد فتح الغطاء بسيطًا لكنه مستهلك للوقت وذاتي. تشمل الخيارات الحديثة عادةً حلول الرؤية الآلية القائمة على الكاميرا والتصوير الحراري بالأشعة تحت الحمراء، وكلاهما يهدف إلى تحقيق إنتاجية أعلى وقواعد قرار أكثر اتساقًا.
أهداف دقة الكشف التي يتحقق منها المشترون عادةً أولاً
عند تحديد مواصفات آلة كشف تسرب الزجاجات البلاستيكية PP، يكون رقمان من أرقام الأداء محوريين:
من منظور الشراء العملي، يشير معدل الكشف إلى مدى موثوقية قيام آلة كشف تسرب الزجاجات البلاستيكية PP بالإشارة إلى الأختام غير الطبيعية، بينما يعكس معدل الرفض الخاطئ مدى تكرار رفض المنتجات المقبولة دون داعٍ. وبالنسبة لخط يعمل بسرعة، فإن السيطرة على حالات الرفض الخاطئ أمر مهم لأنه يؤثر على العائد وإعادة العمل والمناولة اللاحقة.
يُدرج جهاز كشف تسرب الزجاجات البلاستيكية (PP) أيضًا مع تتبع تكيفي للمنتجات ورفض عالي السرعة ودقيق للمنتجات المعيبة، والتي يتم تقييمها عادةً إلى جانب مقياسي الدقة أثناء اختبار القبول.
كيفية استخدام التصوير الحراري بالأشعة تحت الحمراء بعد الختم بالحث
يعمل جهاز كشف تسرب الزجاجات البلاستيكية (PP) من خلال تقييم الخصائص الحرارية التي تظهر بعد الختم بالحث الكهرومغناطيسي:
النقطة الأساسية في مبدأ الفحص المذكور هي أن توزيع الحرارة الملتقط يعكس مباشرة درجة الانضغاط بين الحشية وغطاء الزجاجة، مما يعكس بشكل غير مباشر جودة الإغلاق. ثم تجمع آلة كشف تسرب الزجاجات البلاستيكية PP بين الصورة الحرارية وطرق معالجة الصور للكشف عن حالات العيوب المختلفة.
تفسير أسباب العيوب من خلال أنماط التوزيع الحراري
تربط آلة كشف تسرب الزجاجات البلاستيكية PP أسباب العيوب بسلوكيات التوزيع الحراري القابلة للتمييز:
•مشكلات آلة الإغلاق الكهرومغناطيسي (إغلاق زائف، إغلاق مفرط): حالات تكون فيها درجة الحرارة مرتفعة جداً أو منخفضة جداً.

بالنسبة لفرق الإنتاج، يساعد هذا الربط في توجيه استكشاف الأخطاء وإصلاحها إلى المصدر الأكثر احتمالاً—وضع أو حالة الرقائق المعدنية، محاذاة التغطية أو التلامس المرتبط بعزم الدوران، أو إعدادات الختم بالحث—بينما تستمر آلة الكشف عن تسرب الزجاجات البلاستيكية PP في الفحص على الخط.
ظروف التركيب والتشغيل التي تؤثر على الاستقرار
يُعدّ الوضع جزءاً من تحقيق نتائج مستقرة. تم تحديد تركيب آلة الكشف عن تسرب الزجاجات البلاستيكية PP بعد آلة الختم الكهرومغناطيسي، ويُفضّل أن يكون على قسم مستقيم من السير بطول 1.5–2 متر.
تشمل معلمات التشغيل والمرافق الرئيسية المدرجة لآلة الكشف عن تسرب الزجاجات البلاستيكية PP ما يلي:
لأن الرفض يتطلب هواءً مضغوطًا، غالبًا ما يتحقق المشترون من جودة الهواء واستقرار الضغط أثناء التشغيل التجريبي. وعندما تكون هناك حاجة إلى ضمان جودة تغليف أوسع، تقوم بعض الخطوط بدمج فحص الأختام مع أنظمة فحص بصري أخرى أو فحوصات الحاويات في المراحل اللاحقة لتشكيل بوابة عيوب أكثر اكتمالًا.
ما يجب تأكيده أثناء التوريد ودمج الخط
قبل اتخاذ قرار الشراء النهائي، من الشائع التأكد من أن آلة كشف تسرب الزجاجات البلاستيكية PP تتوافق مع:
حيث تُجري العمليات أيضًا فحوصات تركز على التسرب على حزم أخرى، قد تُجري فرق المشتريات مقارنة مرجعية لأهداف أداء الفحص والرفض المستخدمة في سير عمل الكشف عن التسرب الأوسع—مع الحفاظ على معايير القبول متوافقة مع طريقة فحص الإحكام المحددة المستخدمة هنا.