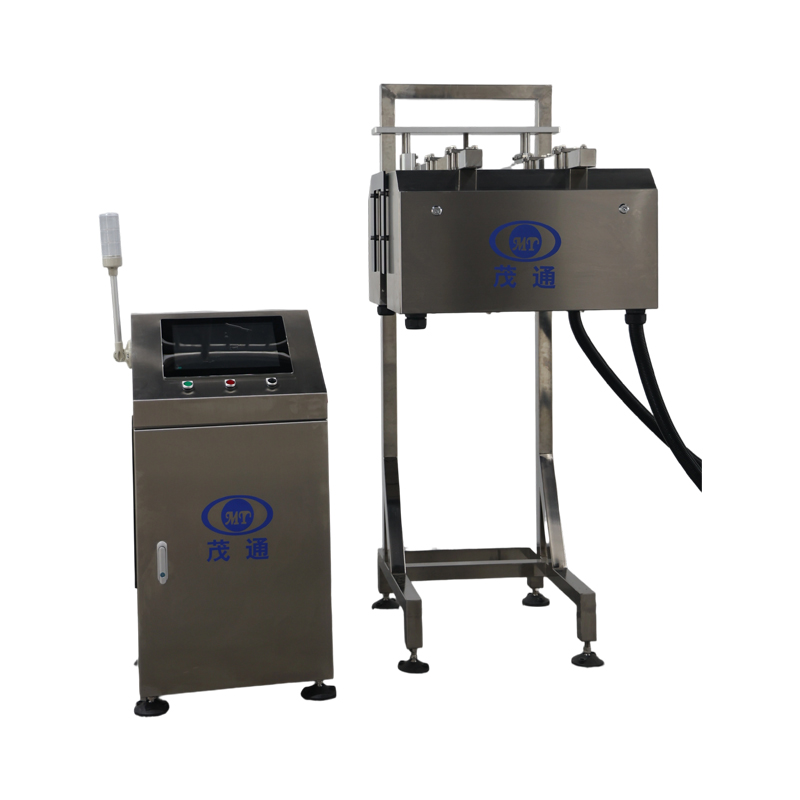
أولاً: وصف المشروع والمعدات
1. اسم المشروع
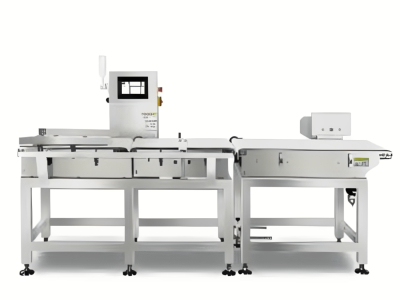
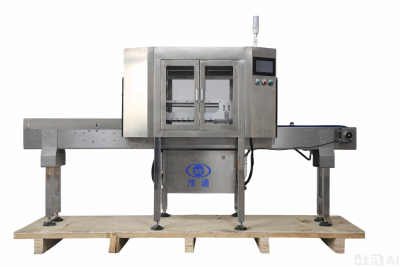
نظام فحص زجاجات PET للتحقق من الغطاء، حلقة الأمان، مستوى السائل، وطباعة الحبر النفاث
2. وظيفة النظام
صُمم النظام للفحص المستمر لجودة زجاجات PET على خط الإنتاج. يراقب حالة الغطاء، سلامة حلقة الأمان، مستوى تعبئة المنتج، وجودة طباعة الحبر النفاث. يتم إزالة الزجاجات غير المطابقة تلقائيًا من خط الإنتاج.
3. السرعة القصوى للخط
حتى 60,000 زجاجة/ساعة
4. مادة الزجاجة المناسبة
PET
5. حجم الزجاجة المناسب
200 مل–2 لتر
ثانيًا: الظروف البيئية والموقعية
1. ارتفاع التركيب المناسب
5–3,000 متر فوق مستوى سطح البحر
2. درجة الحرارة المحيطة
5°C–40°C
3. الرطوبة النسبية
50%–65% رطوبة نسبية
4. متطلبات موقع التركيب
يجب على العميل توفير منطقة تركيب ذات استواء أرضي مناسب، وقوة هيكلية، وقدرة تحمل كافية. ويجب أن تستوفي ظروف الموقع ذات الصلة المعايير الوطنية المعمول بها لضمان أداء مستقر وموثوق للمعدات.
5. التخزين والحفظ
بعد التسليم، يجب الاحتفاظ بالمعدات والتجميعات والمكونات الاحتياطية في بيئة تخزين تلبي المتطلبات المعمول بها. بالنسبة للمعدات المخزنة قبل التركيب، يجب تنفيذ إجراءات تزييت وفحص وحفظ مناسبة للحماية من التآكل والتشوه وغيرها من أشكال التدهور التي قد تؤثر سلبًا على التركيب أو التشغيل أو التشغيل اللاحق.
ثالثًا: متطلبات المرافق
1. الإمداد الكهربائي
220 فولت تيار متردد، 50 هرتز، أحادي الطور
يجب ترتيب الإمداد الكهربائي من قبل العميل. يجب تحديد أي جهد خاص أو تكوين كهربائي قبل تصميم المعدات وتصنيعها. قد تؤثر التغييرات في متطلبات الطاقة القياسية على التكوين الفني، ومدة الإنتاج، والتكلفة النهائية للمعدات.
٢. استهلاك الطاقة
حوالي 2.4 كيلوواط
٣. طاقة التحكم
24 فولت تيار مستمر
٤. الهواء المضغوط
4–12 باسكال
يكون العميل مسؤولاً عن توفير خط الهواء المضغوط من مصدر الهواء في المصنع إلى نقطة الاتصال بوحدة الفحص الرئيسية.
ملاحظة: يجب إعادة تأكيد مواصفات الهواء المضغوط قبل الإصدار النهائي. ٤–١٢ باسكال منخفض بشكل غير معتاد للمعدات الهوائية الصناعية وقد يكون المقصود ٤–١٢ بار أو ٠٫٤–١٫٢ ميجا باسكال.
رابعاً: تكوين النظام وعملية الفحص
1. ترتيب التركيب
تم تصميم نظام الفحص للتكامل المباشر مع خط نقل زجاجات PET الحالي. يجب وضعه في محطة الفحص المحددة وفقًا لتخطيط خط الإنتاج الفعلي وتسلسل العملية.
2. العيوب المراد فحصها
يمكن للنظام تحديد حالات عدم المطابقة التالية:
الغطاء مفقود
الغطاء مثبت فوق الموضع المحدد
الغطاء مائل أو غير مثبت بشكل صحيح
حلقة الأمان تالفة أو مكسورة
مستوى سائل غير كافٍ
رمز الحبر النفاث مفقود
طباعة نفث حبر مفرطة أو غير طبيعية
3. سير عمل الفحص
الخطوة 1 – تسجيل الزجاجة وتتبع الموضع
عند دخول الزجاجة إلى منطقة الفحص، يكتشف مستشعر الموضع وصولها ويبدأ تسلسل الفحص. يقوم نظام التحكم بتعيين معرف تتبع فريد لكل زجاجة ويربط هذا المعرف بتغذية راجعة لموضع جهاز التشفير.
يتيح ذلك تتبع كل زجاجة بدقة أثناء تحركها عبر أقسام الفحص والرفض.
الخطوة 2 – التقاط الصورة وتقييمها
يتم استخدام إشارة التموضع لتنسيق التقاط الصور. يتم تشغيل الكاميرات لفحص ثلاث مناطق محددة من الزجاجة:
الغطاء وحلقة الإثبات ضد العبث
مستوى السائل الداخلي
العلامة المطبوعة بنفث الحبر
يتم نقل الصور الملتقطة إلى وحدة معالجة الرؤية للتحليل. يقوم برنامج الفحص بتقييم الخصائص ذات الصلة وفقًا لمعايير الجودة المحددة مسبقًا.
يتم عرض حالة الفحص الناتجة على واجهة الإنسان والآلة (HMI) لمراقبة المشغل ويتم إبلاغها في نفس الوقت إلى وحدة التحكم المنطقية القابلة للبرمجة (PLC) لعمليات التحكم اللاحقة.
ملاحظة: يقيّم فحص نفث الحبر الأحرف أو العلامات المطبوعة على الزجاجة/الغطاء، وليس الحالة الفيزيائية أو حالة التشغيل لطابعة نفث الحبر.
الخطوة 3 – الرفض التلقائي
إذا تم تحديد نتيجة الفحص على أنها معيبة، يسجل النظام معرف الزجاجة المقابل ويواصل مراقبة موقعه باستخدام تغذية مرتدة من جهاز التشفير.
عندما تصل الزجاجة المحددة إلى محطة الرفض، يقوم جهاز التحكم المنطقي القابل للبرمجة (PLC) بتفعيل آلية الرفض في التوقيت المناسب. ثم يقوم جهاز الرفض بإزالة الزجاجة المعيبة المقابلة فقط، بينما تستمر الزجاجات المؤهلة في المرور عبر خط الإنتاج.
تدمج العملية الكاملة تحديد الزجاجة، وفحص الصورة، ومعالجة النتائج، وتتبع الموضع، والرفض التلقائي، مما يسمح للنظام بالحفاظ على مراقبة جودة موثوقة حتى عند سرعات الإنتاج العالية.
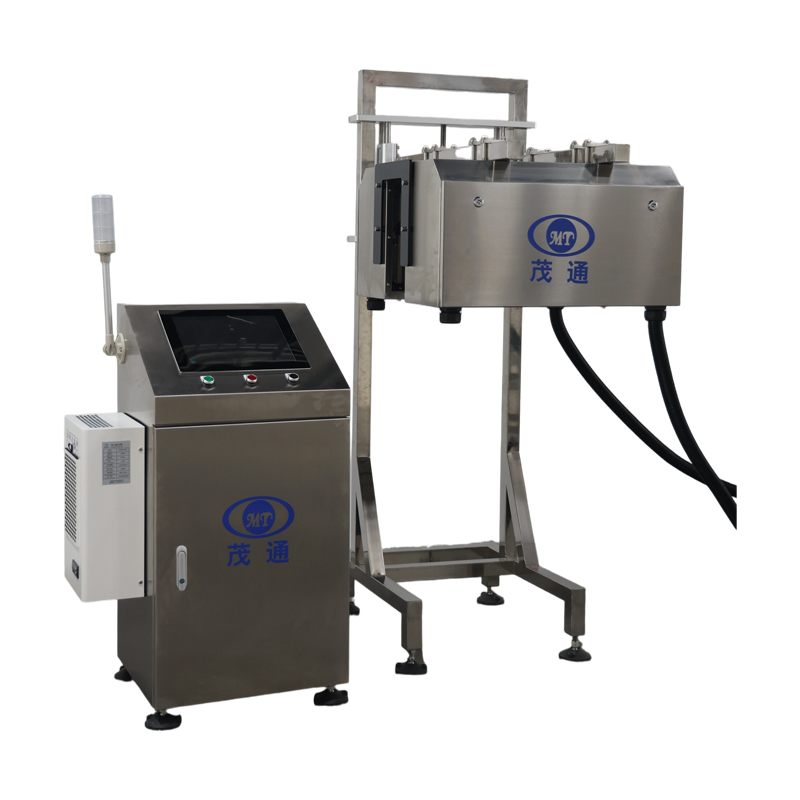
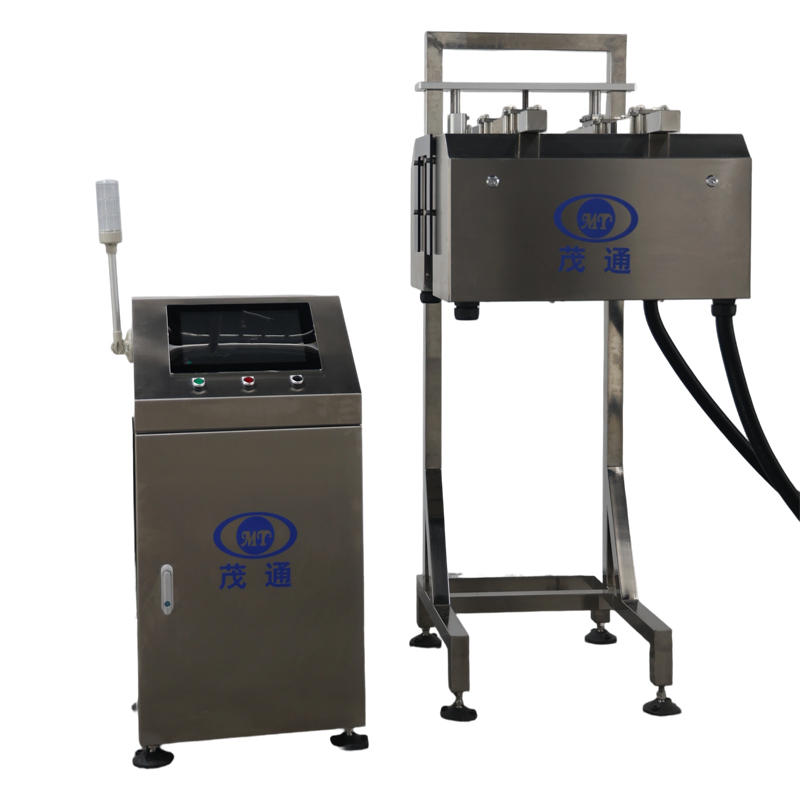
4. المكونات الميكانيكية للمعدات
نموذج
|
اسم |
المكونات |
الوصف الوظيفي |
ملاحظة
|
1 |
خزانة توزيع |
يتكون من معالج صور، ومعالج واجهات، ومتحكم في الوميض، وجهاز تحكم منطقي قابل للبرمجة (PLC). |
يوفر الطاقة للنظام بأكمله، ويعالج الصور، ويتحكم في رفض المنتجات المعيبة. |
|
2 |
وحدة الكشف |
مصدر ضوء LED، وكاميرا CCD صناعية، وجهاز استشعار. |
يلتقط صورًا ديناميكية لزجاجات PET. |
|
3 |
جهاز الرفض |
تشمل المكونات الرئيسية صمامات ملف لولبي ومكونات ميكانيكية. |
يستقبل الإشارات ويتحكم في رفض المنتجات المعيبة. |
5. التركيب الكهربائي للمعدات
نموذج
|
اسم |
وحدة |
ملاحظات العلامة التجارية |
كمية |
1 |
كمبيوتر صناعي مدمج للتصوير (4 منافذ إيثرنت) i5+4G+120G |
وحدة |
تايوان تشاوين، مقاوم للغبار، سرعة معالجة سريعة، واستقرار ممتاز |
1 |
2 |
كاميرا رقمية عالية السرعة جيجابت من داهوا |
وحدة |
دقة 680×480، مستوردة من كندا، علامة تجارية رائدة في الصناعة |
4 |
3 |
وحدة الإدخال/الإخراج للكاميرا |
مجموعة |
صنع في الصين |
4 |
4 |
العدسة |
قطعة |
كومبيوتار 6 ميجابكسل، 12 مم |
4 |
5 |
كابل الكاميرا 50/30 خطًا |
قطعة |
صنع في الصين، 5 أمتار |
4 |
6 |
مصدر طاقة تيار مستمر 24 فولت 75/120 واط (DRP-75/120-24) |
قطعة |
مين ويل تايوان |
2 |
7 |
PLC |
قطعة |
طورت ماوتونغ بشكل مستقل |
1 |
8 |
شاشة تعمل باللمس |
قطعة |
تايوان IEI 15 بوصة |
1 |
9 |
وحدة تحكم مصدر الضوء |
وحدة |
مُخصص في الصين، تشغيل غير متزامن بأربع قنوات، تقنية التحكم في وميض الشاشة، إطالة عمر مصدر الضوء بشكل كبير |
1 |
10 |
مصدر ضوء التصوير |
وحدة |
إضاءة سطحية مخصصة، الأشعة تحت الحمراء، والأزرق |
4 |
11 |
خزانة توزيع الطاقة |
قطعة |
مُصنع في الصين، مادة 304، تشطيبات مصقولة، مخللة، مؤكسدة، ومصقولة |
1 |
12 |
مفرد رافض أحادي المرحلة |
قطعة |
مُخصص، نوع دفع هوائي، مادة 304 |
1 |
13 |
أسطوانة وحدة الرفض |
قطعة |
أسطوانة نورغرين عالية السرعة، المملكة المتحدة |
1 |
14 |
صمام ملف لولبي لوحدة الرفض |
قطعة |
صمام ملف لولبي عالي السرعة من ماك، الولايات المتحدة، سرعة استجابة 4.9 مللي ثانية |
1 |
15 |
مشفر |
قطعة |
صنع في الصين، هود، نوع تزايدي |
1 |
16 |
مكونات كهربائية منخفضة الجهد |
قطعة |
شنايدر، فرنسا |
عدة |
17 |
نظام معالجة الصور |
قطعة |
طورته ماوتونغ بشكل مستقل، يمكن تطوير V3.0 حسب احتياجات العملاء |
1 |
18 |
وحدة تبريد معدات خاصة - مكيف هواء صناعي |
قطعة |
شنغهاي هايلي سبشل، قدرة تبريد 320 واط |
1 |
19 |
كتل طرفية |
قطعة |
هانيويل، الولايات المتحدة الأمريكية |
عدة |
20 |
مستشعر كهروضوئي |
قطعة |
Leuze، Aurora PNP |
1 |
21 |
مكونات كهربائية أخرى |
قطعة |
- |
عدة |
22 |
مادة الخزانة والمعالجة السطحية |
قطعة |
مادة 304، أجزاء ميكانيكية من igus®، مصقولة، منزوعة الأكسدة، مؤكسدة، ومصقولة. |
1 |
23 |
ضوء إنذار |
- |
عدة |
|
24 |
فاصل الزيت والماء |
- |
ضوء برج ثلاثي الألوان من شنايدر |
عدة |
25 |
مرحل |
قطعة |
1 |
|
26 |
مادة زجاجية |
قطعة |
AirTac |
1 |
6. رسم تخطيطي لهيكل الخزانة
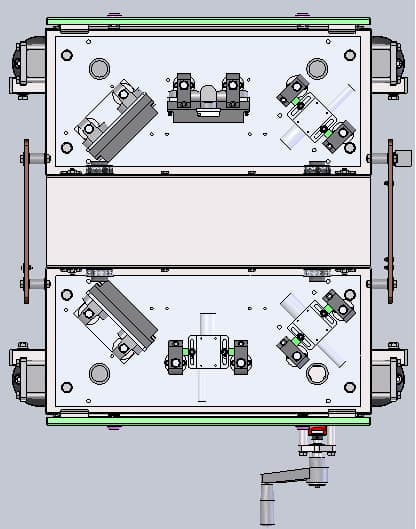
كشف مستوى السائل عند الغلق (كشف مستوى السائل عند الغلق في المحطتين الأولى والثالثة)

فحص الطباعة النافثة للحبر (المحطة 2، فحص الطباعة النافثة للحبر بكاميرا واحدة)
7. فحص الغطاء
تستخدم وحدة الفحص هذه ثلاث كاميرات CCD مثبتة بزوايا رؤية مختلفة لالتقاط ملف بصري شامل لكل زجاجة PET، مما يقلل بشكل كبير من المناطق العمياء ويعزز تغطية الفحص. تساعد العدسات البصرية المصممة خصيصًا في تقليل التداخل من الضوء المحيط والتحكم في توزيع الإضاءة، مما يضمن التقاط صور متسق وموثوق. يُستخدم نظام الرؤية بشكل أساسي لتحديد عيوب الأغطية، بما في ذلك الأغطية المفقودة، والأغطية المرتفعة بشكل مفرط، والأغطية الموضوعة بشكل غير صحيح أو المائلة، والأغطية المتشققة أو التالفة أو المعيبة بأي شكل آخر.

8. كشف مستوى السائل
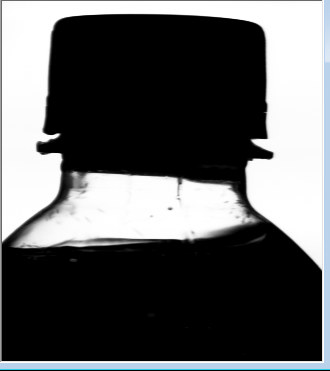
تستخدم وحدة الفحص هذه كاميرا CCD للحصول على صور من الأمام لمستوى السائل داخل كل زجاجة PET. أثناء التقاط الصورة، تبقى الزجاجة ثابتة للحفاظ على سطح سائل مستقر وشبه أفقي. تتم معالجة الصورة الملتقطة باستخدام خوارزمية رؤية تعتمد على التباين، حيث يتم تمثيل الجزء المملوء أسفل سطح السائل باللون الأسود، بينما يتم عرض المنطقة غير المملوءة فوقه باللون الأبيض. يقوم النظام بعد ذلك بتحليل الحدود بين المنطقتين ومقارنة موضعها مع المستوى المرجعي المحدد مسبقًا لتحديد ما إذا كان مستوى السائل الفعلي ضمن النطاق المحدد أو أقل من الحد المطلوب.


9. فحص طباعة الحبر النفاث
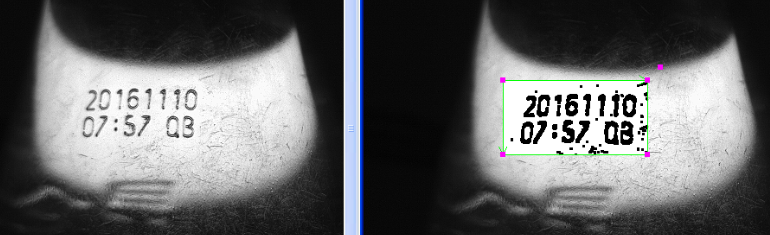
وحدة الفحص هذه مزودة بكاميرا CCD لالتقاط الصور الأمامية للعلامات النافثة للحبر المطبقة على جسم الزجاجة وغطائها. تتم معالجة الصور الملتقطة من خلال خوارزمية رؤية مخصصة لتقييم المحتوى المطبوع وتحديد العلامات المفقودة أو غير الطبيعية أو غير المطابقة للمواصفات. بمجرد اكتشاف عيب في الطباعة، يرسل النظام تلقائيًا إشارة الرفض المقابلة لإزالة الزجاجة المعيبة من خط الإنتاج. تدعم الوحدة مجموعات ألوان متعددة، بما في ذلك الطباعة السوداء على الأغطية الصفراء والطباعة البيضاء على الأغطية السوداء، مما يوفر فحصًا موثوقًا في ظروف الوسم المختلفة.
10. دقة الكشف
عناصر التفتيش |
محتويات التفتيش |
دقة الكشف
|
معدل الرفض
|
فحص أغطية الزجاجات
|
بدون غطاء |
—— |
≥99.99% |
غطاء مرتفع |
>0.8 مم |
≥99.98% |
|
غطاء مائل |
>0.8 مم |
≥99.5% |
|
حلقة الأمان منفصلة بنسبة 100% |
فجوة أكبر من 1 مم |
≥99.99% |
|
حلقة الأمان مكسورة بنسبة >70% |
فجوة أكبر من 1 مم |
≥98.32% |
|
حلقة الأمان مكسورة بنسبة >50% |
فجوة أكبر من 1 مم |
≥95.78% |
|
حلقة الأمان مفقودة بنسبة 100% |
—— |
≥99.99% |
|
نقص 70% من حلقة الأمان |
—— |
≥98.21% |
|
نقص 50% من حلقة الأمان |
—— |
≥95.78% |
|
عناصر التفتيش |
كشف مستوى السائل (المرتفع والمنخفض) |
3 مم تحت (أو فوق) المعيار
|
≥99.92% |
فحص أغطية الزجاجات |
لا توجد طباعة نافثة للحبر |
≥99.99% |
|
فقدان 50% من الطباعة النافثة للحبر بشكل عام |
≥99.95% |
||
نقص بنسبة 30% في الطباعة الكلية للحبر النفاث |
≥99.9% |
||
نقص بنسبة 20% في الطباعة الكلية للحبر النفاث |
≥99.8% |
||
طباعة نافثة للحبر غير واضحة بما يكفي لإزالة أحرف الحبر النافث بعد المعالجة |
≥99.99% |